
溯源。
第三,智能感知与物联技术全面渗透,物流作业从“人工主导”转向“数据驱动”。条码、机器视觉、3D视觉等识别技术广泛应用,系统可自动区分不同品类在制品与成品,完成分流、分拣、入库。物联网打通全场景数据,实时追踪物料位置、库存、设备状态与质检结果,消除数据孤岛。智能线边库动态管控库存,减少在制品堆积与磕碰伤,替代人工上下料与转运,降低人力负荷与安全风险。
第四,绿色低碳、安全作业、降本增效成为硬性指标。在“双碳”政策与降本需求下,企业加速淘汰高能耗旧装备,优先选用节能的电动化智能装备。同时,针对轮毂尺寸大、重量重、易磕碰及高温多尘强噪音的生产环境,物流设备须兼顾防护、稳定与安全,减少产品损耗与事故。
记者:铝合金轮毂作为汽车轻量化的核心代表产品,其生产工艺链条长、物料属性跨度大,被视为检验柔性物流系统能力的“试金石”。就您了解,铝合金轮毂的生产工序和物料特征是怎样的?各环节的物流存在哪些难点? 武爱兵:从实践来看,铝合金轮毂生产分熔炼、热工铸造、机加工和表面涂装等四大工序,各段物料属性差异极大。
例如,熔炼段主要是铝锭和合金辅料,形态规整、常温存放,但体量巨大,对仓储空间和承重要求高;热工铸造产出毛坯轮毂,下线温度约500℃,表面粗糙、重量大、无法堆叠,对转运设备的耐高温和防护能力要求最严苛;机加工段产出半成品,虽然温度下降,但表面精度高,稍有磕碰即报废,且多型号外观相近,人眼区分困难;涂装段产出成品,漆面极脆弱,防刮擦要求全流程最高,规格花色繁多,必须按订单精准分类出库。
围绕这四段工序,核心物流环节包括原材料入库存储、铝锭自动拆垛上线、高温毛坯跨工序转运、机加半成品线边配送、多品种混线调度、成品分拣码垛及智能仓储、按订单排序出库。
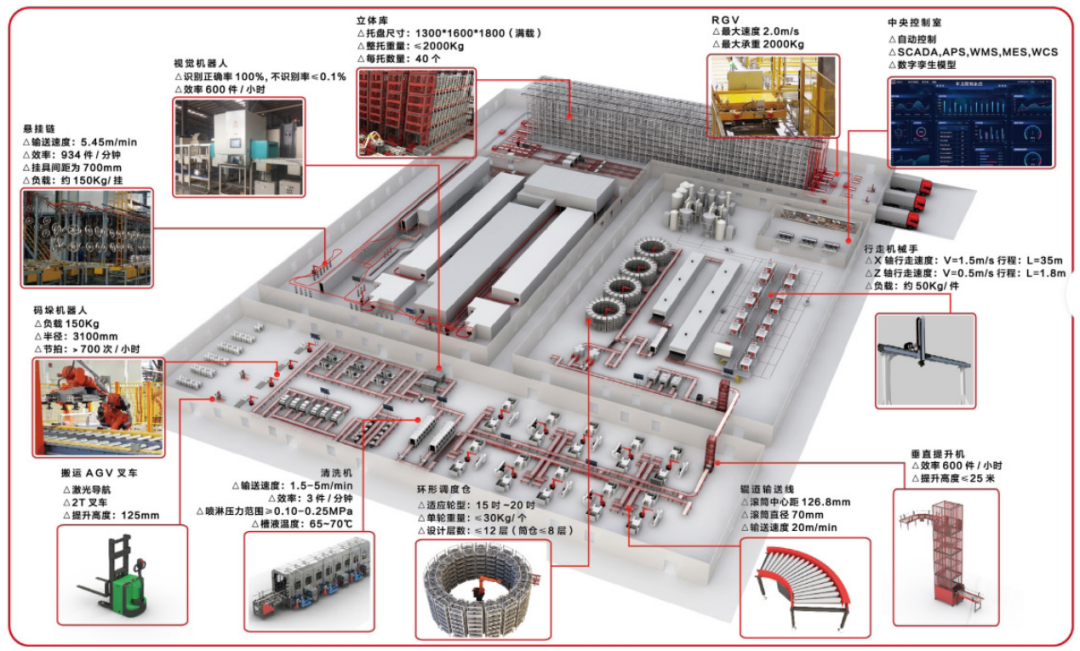
整厂全流程智造物流解决方案
各环节的难点很突出:在搬运方面,铸造区高温多尘、涂装区有防爆要求,普通设备易老化;轮毂自重大,流转中稍有不慎就会磕碰伤及漆面;工厂7×24小时连续生产,对设备稳定性要求极高;多型号混流还容易错料混料。在存储方面,毛坯不能密闭堆叠,成品需防尘,库存周转快,传统人工盘点效率低、误差大,纸质标签在高温和涂装环节极易损坏,全流程追溯困难。在配送方面,混线生产对线边齐套要求高,缺料错料直接打乱节拍,配送过早会造成拥堵、过晚会导致停线,频繁换型要求配送路线和设备必须高度柔性化。
记者:针对这些核心物流场景与难点,天和双力有哪些典型的解决方案? 武爱兵:我们针对轮毂生产全流程,打造了多套软硬件一体化方案,覆盖追溯、输送、调度、分拣、码垛、仓储的全场景。
